
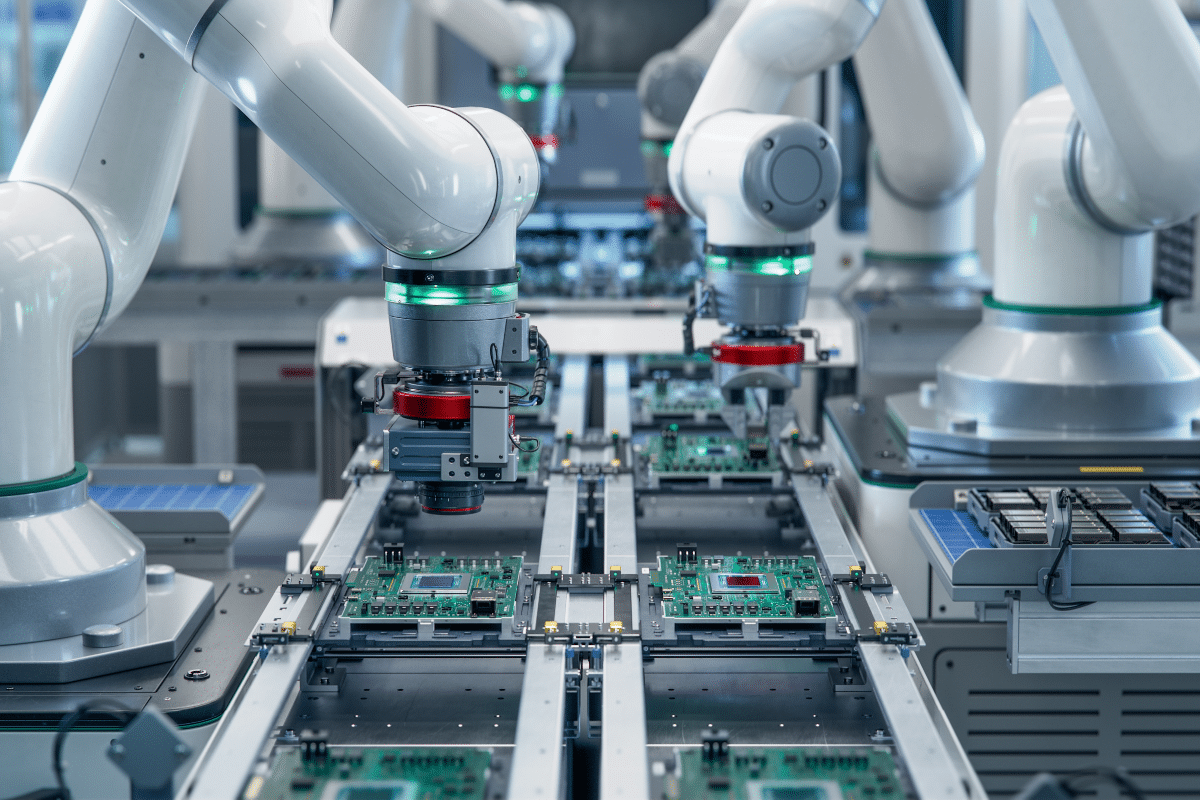
Un prototype qui fonctionne a un pouvoir presque trompeur : il donne l’illusion que le plus dur est derrière nous. Pourtant, rien ne prouve encore que le produit pourra être assemblé, testé et fabriqué de manière stable, à partir de composants issus de lots différents, sur plusieurs équipements, pendant plusieurs années. Passer en série change la nature du problème. Il ne s’agit plus de démontrer qu’un produit fonctionne, mais de garantir que le premier exemplaire se comportera comme le 10 000e, malgré les variations de composants, de fabrication et d’usage. La performance d’un exemplaire ne suffit plus : c’est sa reproductibilité qu’il faut désormais maîtriser. Alors, que faut-il contrôler pour y parvenir ?
La vraie question n’est pas « est-ce que ça marche », c’est « est-ce que ça se reproduit »
Passer du prototype à la série, c’est comprendre ce qui permet de reproduire la performance attendue.
Du prototype validé à la performance reproductible
La série impose un tout autre niveau d’exigence : retrouver le même comportement sur des milliers d’exemplaires, malgré les variations de composants, de lots, de fabrication ou de conditions d’utilisation. Là où le prototype démontre une capacité, la série doit prouver une reproductibilité, une mécanique bien plus difficile à tenir dans la durée. Cela suppose de maîtriser chaque étape susceptible de faire varier le résultat, et donc de poser des contrôles tout au long du processus.
« Il y a énormément de contrôles à toutes les étapes du produit. Nous savons nous adapter au besoin et à l’exigence, puisque le but n’est pas de faire de la sur-qualité. Nous nous acclimatons au secteur d’activité et au client, mais nous mettons des contrôles à toutes les étapes. »
Manuel Da Silva, Directeur Industriel du Groupe Synov.
Cette précision est essentielle : la reproductibilité ne signifie pas contrôler davantage par principe, mais contrôler en fonction de ce qui doit être maîtrisé.
La robustesse se calibre
Un dispositif médical ou un produit grand public n’appelle pas le même niveau de robustesse. Le niveau de contrôle doit donc être calibré sur l’usage et le secteur réel du produit. La même logique s’applique aux choix de conception : identifier les éléments critiques permet de déterminer où concentrer les efforts, plutôt que de rechercher le niveau maximal de contrôle. Le bon réflexe n’est donc pas d’empiler les vérifications, mais de calibrer les moyens sur les enjeux réels. C’est aussi une décision d’industrialisation : elle permet de construire un plan de contrôle pertinent, cohérent avec le produit et avec les exigences de sa série.
Contrôler plus n’est pas contrôler mieux
Un plan de contrôle ne se définit pas en ajoutant des vérifications jusqu’à atteindre un niveau maximal. Alors, que faut-il maîtriser sur ce produit, et à quel niveau ? En pratique, le point de départ n’est pas toujours le même. Trois situations se présentent généralement :
- Le client arrive avec son propre protocole. Le plan de contrôle est déjà défini et éprouvé. Le rôle du fabricant est alors de l’intégrer à son processus et d’en assurer l’application en production.
- Le client demande ce qui est recommandé. C’est là que l’expertise industrielle prend toute sa valeur : identifier les contrôles pertinents, leur moment d’intervention et le niveau d’exigence adapté au produit.
- Différents niveaux de contrôle peuvent être proposés, avec leurs implications en matière de production. Le client conserve alors l’arbitrage, en fonction de ses contraintes et de l’exigence attendue.
Le calibrage peut aller jusqu’au poste de travail, comme avec les avertissements spécifiques présents sur les fiches d’instruction en production de dispositifs médicaux. Reste à vérifier que les contrôles choisis permettent bien de détecter les défauts recherchés.
Ce que les tests électriques ne verront jamais
Bâtir un plan de contrôle pertinent, c’est d’abord savoir ce que chaque test ne pourra pas voir. Cette réflexion sur la couverture des tests doit se mener avant le lancement de la série, pour éviter qu’un défaut ne passe entre les mailles du filet.
Penser la couverture de test en creux
Une stratégie de test consiste donc autant à définir ce que l’on veut vérifier qu’à repérer les angles morts de chaque contrôle.
- Quels composants peuvent être programmés en temps masqué ?
- Quelle couverture globale vise-t-on ?
- Quels défauts ou composants échappent au test électrique et devront être contrôlés autrement ?
Cette approche permet d’éviter de confondre le nombre de tests réalisés avec leur couverture réelle. Même si l’ajout d’un contrôle représente un coût supplémentaire, il peut permettre de détecter des défauts qui seraient autrement passés inaperçus. L’enjeu est donc de trouver le bon équilibre entre effort de test et niveau de couverture, afin d’optimiser les contrôles tout en garantissant, au final, un produit plus fiable.
Surveiller ce que l’électrique ne voit pas
Certains défauts nécessitent ainsi d’autres moyens de vérification. L’inspection optique automatique permet de détecter des anomalies visibles, tandis que les rayons X peuvent révéler des défauts sur des assemblages ou des soudures cachées sous certains composants. En amont, l’inspection du dépôt de pâte intervient directement sur le processus d’assemblage.
La traçabilité ne remplace pas le contrôle. Elle permet d’associer chaque produit à ses lots de composants, à ses paramètres de fabrication et à ses résultats de test, afin de retrouver ce qui a été fabriqué, quand et dans quelles conditions. En cas d’écart, elle facilite ainsi l’analyse des causes, le confinement d’un lot et la mise en œuvre d’actions correctives. La bonne couverture de test repose donc moins sur un outil unique que sur la complémentarité des contrôles et leur capacité à couvrir leurs angles morts.
Le dossier « juste à produire » qui révèle autre chose
Cette situation est fréquente : un client peut arriver avec un dossier de conception déjà établi et demander sa fabrication. Une conception peut alors être correcte au moment où elle est réalisée, tout en devenant moins adaptée aux procédés et aux contraintes de production qui ont évolué. L’analyse du dossier permet ainsi de confronter la conception aux moyens de fabrication disponibles et d’identifier d’éventuels points de vigilance avant le lancement de la série. Il ne s’agit donc pas de remettre en cause une conception validée, mais de s’assurer qu’elle reste compatible avec les capacités industrielles actuelles.
Une conception ne devient donc pas obsolète parce qu’elle a été mal pensée : les procédés, les composants et les équipements disponibles peuvent simplement avoir changé. Cette relecture permet d’identifier en amont ce qui pourrait compliquer la fabrication ou limiter la reproductibilité en série.
Un prototype validé ne dit rien du comportement du produit face aux cas extrêmes, ceux-ci doivent être anticipés à part. Relire un dossier avant le lancement, ce n’est donc pas douter du travail de conception, c’est s’assurer que ce qui fonctionne sur le prototype tiendra dans les conditions réelles de la série.
Vous cherchez le bon partenaire pour accompagner votre projet électronique jusqu’à la production en série ? Découvrez notre article « Partenaire électronique ou sous-traitant : les 3 questions qui changent tout quand on lance un produit en série ».
Passer du prototype à la série, c’est surtout calibrer les contrôles avant de lancer la production. Identifier les points critiques, les défauts à détecter et les moyens adaptés permet de construire une série reproductible sans sur-contrôler. Contactez-nous pour relire votre dossier avant lancement et sécuriser vos choix d’industrialisation.